
 English
 русский
 Español

Línea de ranura de piso (Tenonador de doble extremo)
El producto puede colocar el piso de manera vertical y horizontal. La serie de m...
Ver detalles.Si fabrica pisos, la diferencia entre un cliente que vuelve a realizar un pedido y uno que presenta un reclamo suele ser el perfil final de una tabla. Las uniones de cierre de clic sueltas, los extremos separados y los perfiles que cambian a mitad de un turno se remontan a la estación de mecanizado de extremos. Es por eso que los fabricantes de pisos más serios colocan una máquina espigadora de doble extremo en el centro de su piso, y por qué la selección merece más atención que una rápida comparación de precios. Una espigadora de doble extremo mecaniza ambos extremos de cada tabla en una sola pasada, con ambos lados sincronizados contra la misma referencia. Una vez que comprenda qué especificaciones afectan la producción real y cómo encaja la máquina en una línea completa de pisos, podrá evaluar a los proveedores según los criterios que realmente importan.
Contenido
A máquina espigadora de doble extremo es un sistema de dimensionamiento y perfilado de dos caras. Un panel rectangular recorre la máquina sobre una pista de avance continuo, mientras que dos columnas de mecanizado opuestas trabajan simultáneamente en los bordes de ataque y de salida. Cada columna apila múltiples estaciones de herramientas: una sierra incisora para un corte limpio, una sierra calibradora principal que establece la longitud final y husillos horizontales o verticales que llevan cabezales de corte para machihembrados, ranuras, chaflanes y otros perfiles.
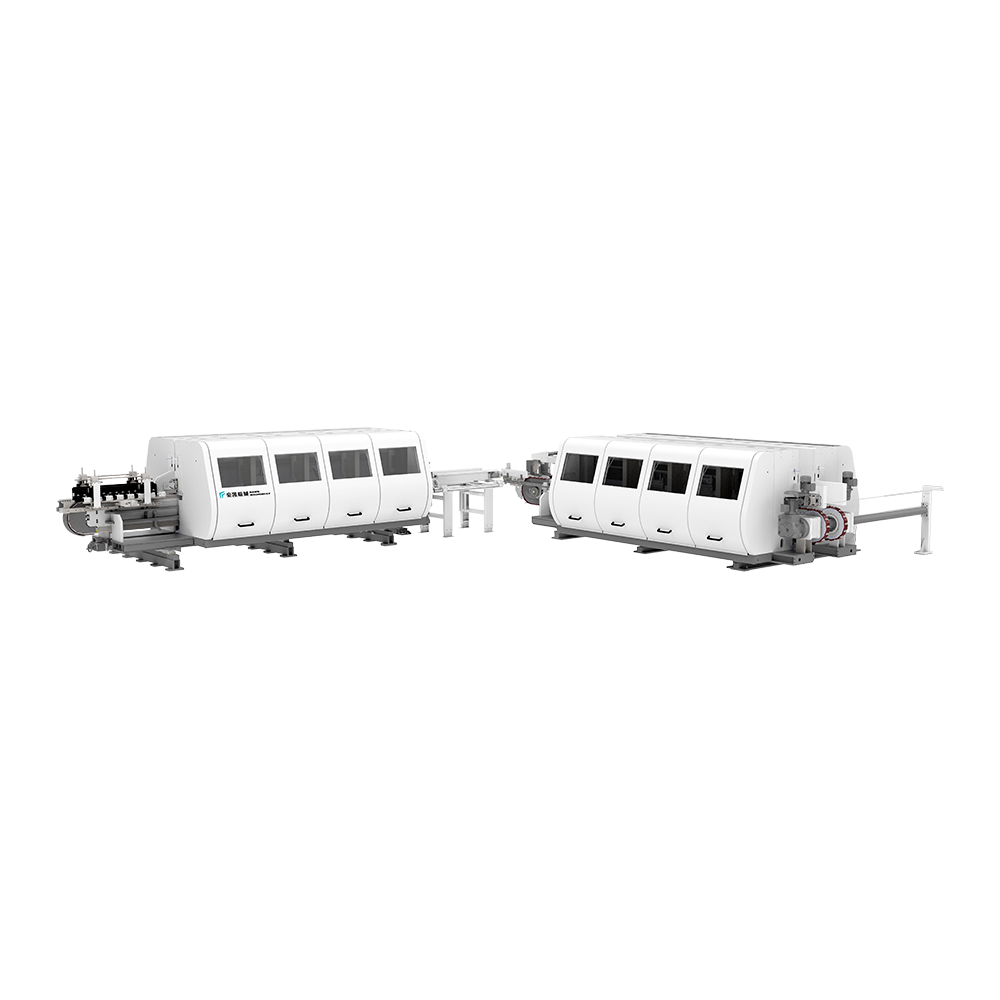 Línea de ranurado de pisos con espigadora de doble extremo Esta máquina mecaniza ambos extremos de los tablones simultáneamente contra una referencia común, lo que garantiza una longitud, escuadra y geometría de bloqueo consistentes para un ensamblaje de bloqueo de clic predecible. Ver producto →
En una línea de pisos, esos husillos producen los perfiles finales que permiten que las tablas se unan entre sí. Debido a que ambas columnas cortan desde la misma referencia mecánica, los dos perfiles finales permanecen en una relación fija entre sí. Esa relación geométrica (extremo izquierdo con extremo derecho en la misma tabla) es lo que hace que la instalación del bloqueo por clic sea predecible. La máquina no corta simplemente un perfil. Define la longitud de la tabla, su cuadratura y su geometría de bloqueo en una operación sincronizada. Puede leer más sobre cómo funciona el proceso en nuestro máquina espigadora de doble extremo guide , pero el principio básico es simple: ambos extremos se mecanizan al mismo tiempo, con la misma referencia y a la misma velocidad de avance.
Un espigador de un solo extremo procesa un extremo a la vez, luego el operador o un dispositivo de transferencia voltea el panel y procesa el otro extremo. Eso significa dos ciclos de posicionamiento, dos referencias y el doble de posibilidades de error. El espigador de doble extremo elimina esto al sujetar el panel una vez y mecanizar ambos bordes en el mismo ciclo.
Para productos para pisos con sistemas machihembrados o de bloqueo por clic, las tolerancias del perfil final suelen estar dentro de ±0,10 mm. Una vez que se establecen el ancho de trabajo, la velocidad de avance y la condición de la herramienta, una espigadora de doble extremo correctamente configurada sostiene esa tolerancia tabla tras tabla. Esa repetibilidad no es una conveniencia. Es el requisito previo para lograr bajas tasas de desperdicio.
Cada proveedor presenta una tabla de especificaciones, pero los números solo ayudan si los compara con su propia combinación de producción: formatos de tablones, materiales, estrategia de herramientas y capacidad futura de la línea. La siguiente tabla resume las especificaciones que tienen el mayor efecto en una aplicación de piso.
| Especificación | Qué controla | Qué buscar |
|---|---|---|
| Rango de ancho de trabajo | La longitud de tabla más corta y más larga que puedes correr | Haga coincidir la gama de productos actual con margen para formatos futuros |
| Velocidad de alimentación | Planchas por hora | lo común es 20 a 80 m/min; verifique a la profundidad de corte requerida |
| Número de estaciones de husillo | ¿Cuántas operaciones ocurren en una pasada? | Más estaciones permiten combinar dimensionamiento, perfilado y biselado. |
| Diámetro del cabezal de corte y RPM | Acabado superficial y calidad del perfil. | Los diámetros más grandes reducen la ondulación de la superficie en los núcleos de PVC y WPC |
| Repetibilidad de posicionamiento | Tolerancia de tabla a tabla | Busque ajustes CNC o escalas de precisión dentro de 0,1 mm |
| Sistema de sujeción | Estabilidad a altas velocidades de avance | Los sujetadores de cadena y vacío evitan el desplazamiento en tableros de núcleo rígido |
La tabla de este artículo es sólo una introducción. Si está comparando modelos concretos, cree su propia hoja de comparación a partir de los publicados. Especificaciones del espigador de doble extremo que se ajusten a las dimensiones de su producto y solicite al proveedor que le demuestre cada número bajo carga, no solo como un valor de hoja de datos estático.
Un espigador de doble extremo que ejecute bien SPC puede tener dificultades con madera maciza multicapa a menos que las herramientas y el sistema de alimentación coincidan con el material. Los productores de pisos trabajan con SPC, WPC, LVT, laminados, tableros de silicato de calcio y madera de ingeniería, cada uno con su propio comportamiento de mecanizado.
Los tablones de SPC y WPC contienen un alto contenido de relleno y PVC. El polvo es fino, abrasivo y propenso a cargar los cabezales de corte. Las herramientas con insertos afilados de carburo o diamante, combinadas con una extracción de polvo de alta eficiencia, son tan importantes como la rigidez del bastidor de la máquina.
Los tableros laminados y HDF llevan una capa de desgaste a base de papel que despunta rápidamente las herramientas de acero comunes. Las espigadoras de doble extremo en las líneas de laminado generalmente están equipadas con herramientas con punta de diamante y funcionan a velocidades de corte más altas para mantener un borde limpio. La velocidad de avance tiene que ser estable porque la superficie dura no deja margen para marcas de vibración.
La madera maciza multicapa y los tableros de silicato de calcio crean fuerzas de corte intermitentes más elevadas. En estos materiales, la masa y el comportamiento de amortiguación de la máquina son decisivos. Un marco más liviano puede vibrar cuando el cortador entra en un nudo o una variación de densidad en el tablero. No todas las espigadoras de doble extremo están diseñadas para ese perfil de carga, por lo que debe probar la máquina con el material exacto que produce.
Una espigadora de doble extremo ofrece el máximo valor cuando se planifica como parte de una secuencia de proceso, no como una máquina aislada. En una línea de piso típica, la secuencia va desde el corte y el dimensionamiento hasta el biselado, el espigado de los extremos, la pintura de las ranuras en V y la inspección final. El paso de mecanizado final determina si todas las operaciones posteriores comienzan con una tabla dimensionalmente correcta.
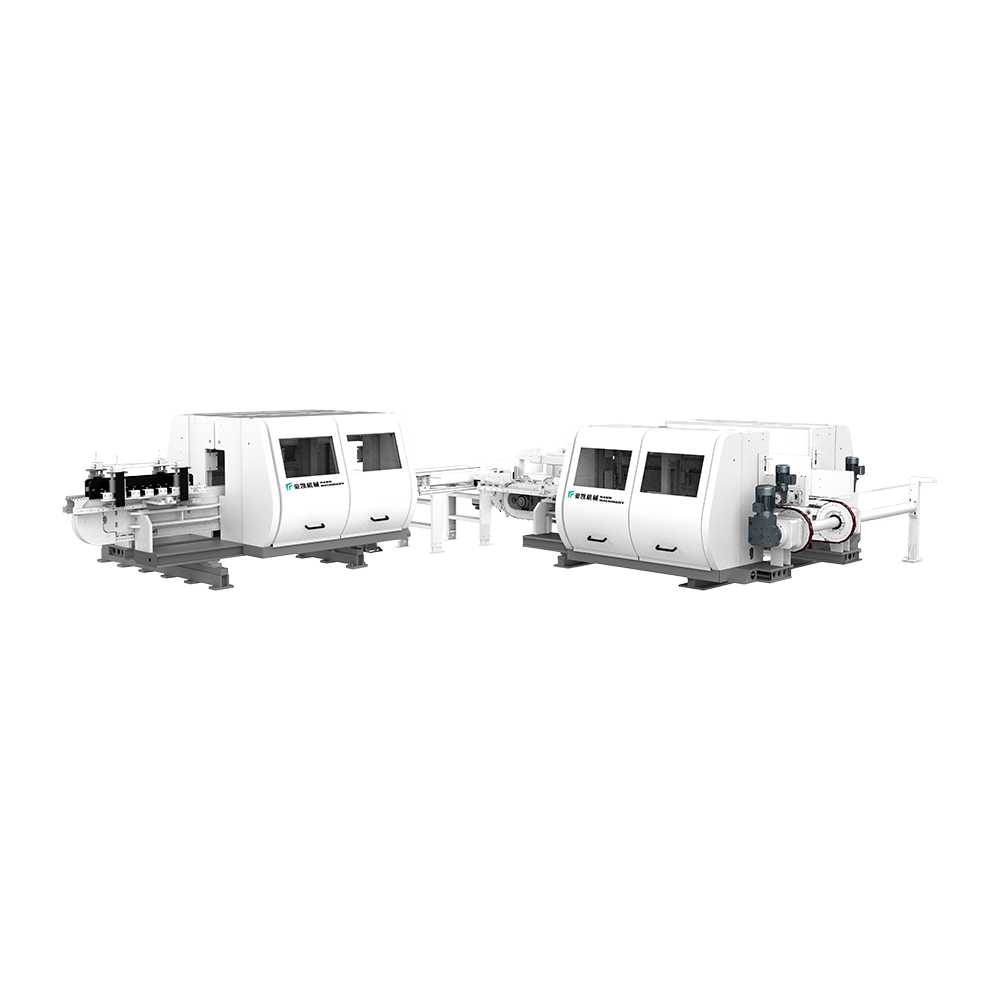 Línea de biselado de pisos de alta velocidad para LVT Diseñada para recortar y biselar pisos LVT, esta línea opera hasta 100 m/min con placas superiores e inferiores para un ajuste rápido y un acabado preciso de los bordes. Ver producto →
Para las plantas que producen pisos con ranura en V con bordes biselados, el espigador final debe trabajar al ritmo de la etapa de biselado. Algunos fabricantes integran ambas funciones en una línea para reducir la manipulación de materiales y mantener constante la orientación de la tabla. Por ejemplo, la línea de ranurado de pisos basada en espigadoras de doble extremo de HAWK Machinery combina la estación de mecanizado de extremos con sistemas de transferencia y posicionamiento que alinean cada tabla antes de que ingrese al área de corte.
A escala de planta, una línea automática de producción de pisos lleva esa integración aún más lejos. El espigador se convierte en una estación en un sistema sincronizado con aserrado, ranurado, biselado, pintado y apilado. Cuando agrega un sistema de gestión de producción, la línea puede rastrear cada tabla, registrar los motivos de rechazo y brindar a los supervisores datos en vivo sobre el rendimiento por turno. Éste es el contexto en el que la elección de un fabricante de espigadoras es más importante: no se compra sólo una máquina, sino un socio que comprende toda la secuencia.
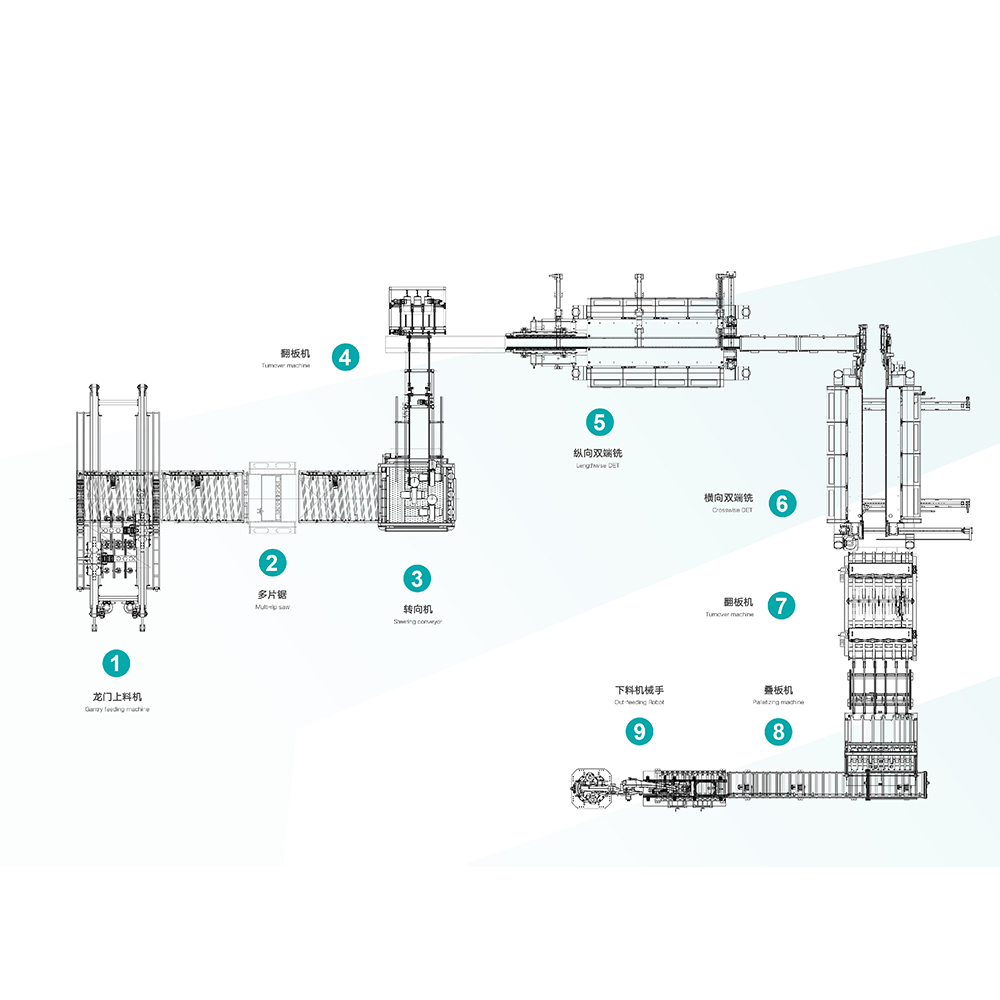 Línea automática de producción de pisos con ranurado integrado Esta línea combina alimentación automática, aserrado múltiple, dirección, volteo y ranurado transversal, lo que reduce la participación manual de entre 5 y 10 trabajadores y al mismo tiempo aumenta la producción. Ver producto →
Más allá de la hoja de especificaciones, la evaluación se reduce a preguntas operativas que determinan el costo total durante la vida útil de la máquina.
Pida a cada proveedor que pase sus propios paneles por la máquina y mida el perfil resultante según los parámetros de corte propuestos. La máquina que produce un perfil limpio y dimensionalmente estable en su material, a la velocidad de avance esperada, es la que pertenece a su fábrica.
La máquina espigadora de doble extremo es un activo a largo plazo en el sentido más literal. Mantiene las tolerancias que determinan si su piso se fija limpiamente, se instala rápidamente y resiste años de uso. Una máquina bien adaptada se amortiza gracias a una menor cantidad de desechos, cambios más rápidos y una calidad de perfil repetible; uno mal elegido crea un problema de tolerancia que ningún ajuste posterior puede solucionar. Evalúe la máquina dentro del contexto de una línea completa de pisos, desde el corte hasta la pintura con ranura en V y los datos de producción, y elija un proveedor capaz de mostrarle cómo encaja cada etapa.

El producto puede colocar el piso de manera vertical y horizontal. La serie de m...
Ver detalles.
Este equipo es adecuado para recortar y bisear pisos LVT. Equipado con placas...
Ver detalles.
Diferentes métodos de aserración de transmisión son adecuados para diferentes...
Ver detalles.
La velocidad de alimentación de este equipo puede alcanzar los 40 metros por min...
Ver detalles.
Adecuado para recubrimiento de borde de laminado, PVC y WPC. El uso de pintura a...
Ver detalles.
La línea de alimentación automática, corte y ranura de maquinaria de halcón, ade...
Ver detalles.
El equipo inteligente integrado combina el Internet de la puerta de enlace intel...
Ver detalles.
Información de contacto.
Área de desarrollo de Boyi, Ciudad de Changzhou, provincia de Jiangsu, P. R. China
+86-0519-83319988
¡No dude en contactar cuando nos necesite!
 Fabricantes de máquinas de extrusión de suelos personalizados